Cintrer un tube acier : méthodes et outils
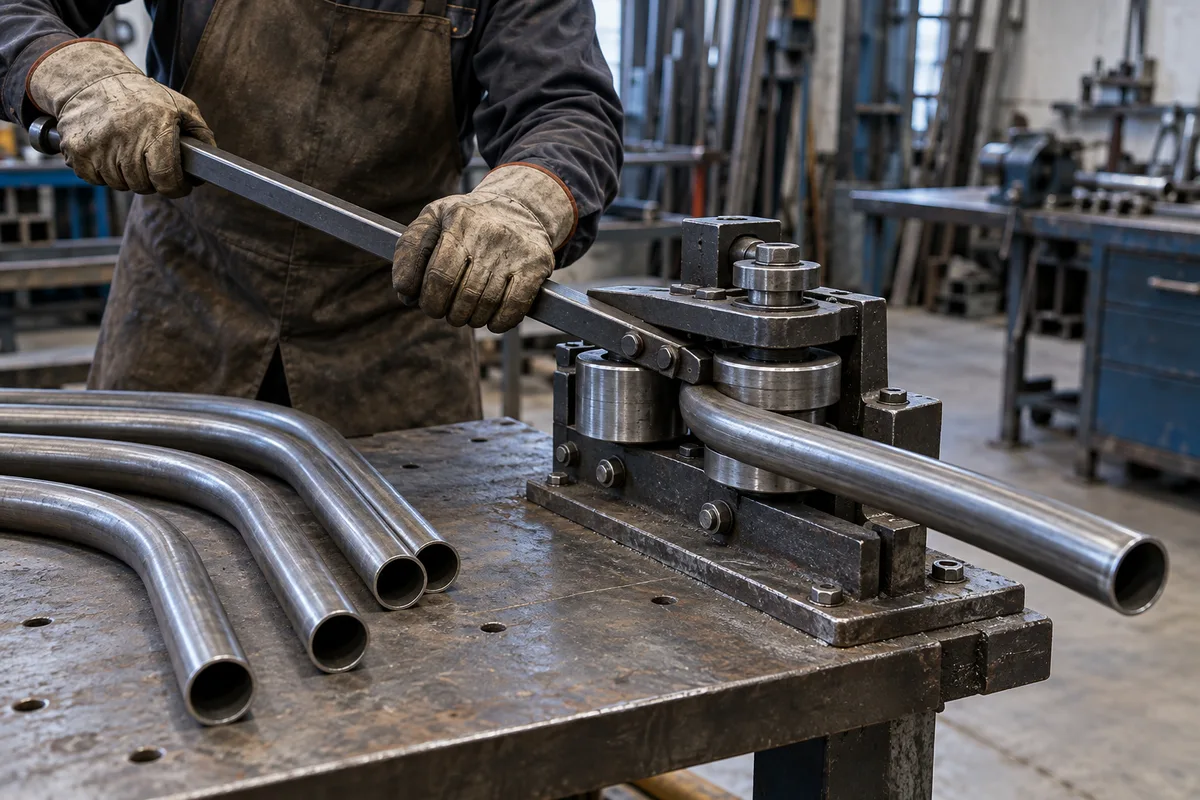
Cintrer un tube acier consiste à le courber à froid autour d’une forme dont le rayon tient compte de son diamètre et de son épaisseur. L’outil en découle : cintreuse manuelle à galets pour les petits tubes, hydraulique pour les parois épaisses, rouleuse pour les grands arcs. Gabarit, remplissage et compensation du retour élastique font le reste.
Cintrer un tube acier à froid : ce que subit la paroi
Un tube qui se courbe ne se déforme pas de façon uniforme. Côté extérieur de la courbe, l’extrados, la paroi s’étire et s’amincit. Côté intérieur, l’intrados, elle se comprime et s’épaissit. Entre les deux, une ligne au centre du tube, l’axe neutre, garde sa longueur d’origine : c’est sur elle que reposent tous les calculs.
Le tube creux ajoute une difficulté que la barre pleine ignore : rien ne soutient ses parois de l’intérieur. Sous l’effort, la section ronde tend à s’aplatir en ovale, et l’intrados comprimé peut onduler jusqu’à former des plis. Tout l’art du cintrage à froid consiste à contenir ces trois phénomènes, amincissement, ovalisation et plis, par le choix du rayon, de l’outil et du soutien intérieur.
Le métal compte aussi : un acier doux, assez ductile pour s’allonger sans rompre, suit docilement la forme, quand un tube écroui revient davantage et trahit plus vite ses défauts.
Rayon minimal et épaisseur : les deux cotes qui décident
Un rayon mesuré à l’axe du tube
Sur un plan d’atelier, le rayon de cintrage se mesure du centre de la courbe jusqu’à l’axe du tube, et non jusqu’à sa face intérieure. Les ateliers spécialisés retiennent un repère simple : avec une machine classique et un tube de qualité standard, ce rayon vaut environ 2,5 fois le diamètre extérieur. Pour un tube de 30 mm, cela donne un rayon d’environ 75 mm.
En dessous, la paroi n’encaisse plus seule l’effort : un mandrin, noyau glissé dans le tube, et une machine d’atelier deviennent nécessaires. Pour une rampe ou un piètement, visez plus large que le minimum : la courbe paraît plus souple et le tube souffre moins.
Prévoyez aussi une partie droite de serrage, d’environ deux fois le diamètre avant le cintre selon la documentation technique d’un cintreur professionnel : plus courte, la mâchoire tient mal le tube et l’écrase. Coupez long, puis mettez à la cote après cintrage.
Le rapport entre diamètre et épaisseur
Le second critère compare le diamètre extérieur à l’épaisseur de paroi. Un tube de 40 mm de diamètre pour 2 mm d’épaisseur affiche un rapport de 20. Les cintreurs professionnels lisent ce chiffre ainsi :
- sous 10, paroi épaisse : le cintrage reste simple ;
- entre 10 et 20 : opération accessible, avec un mandrin pour les rayons courts ;
- entre 20 et 30 : travail technique, souvent au mandrin articulé ;
- au-delà de 30 : paroi très mince, opération très délicate, affaire de spécialiste.
Quel tube acier choisir pour le cintrage
Tous les tubes ne se valent pas sous la cintreuse :
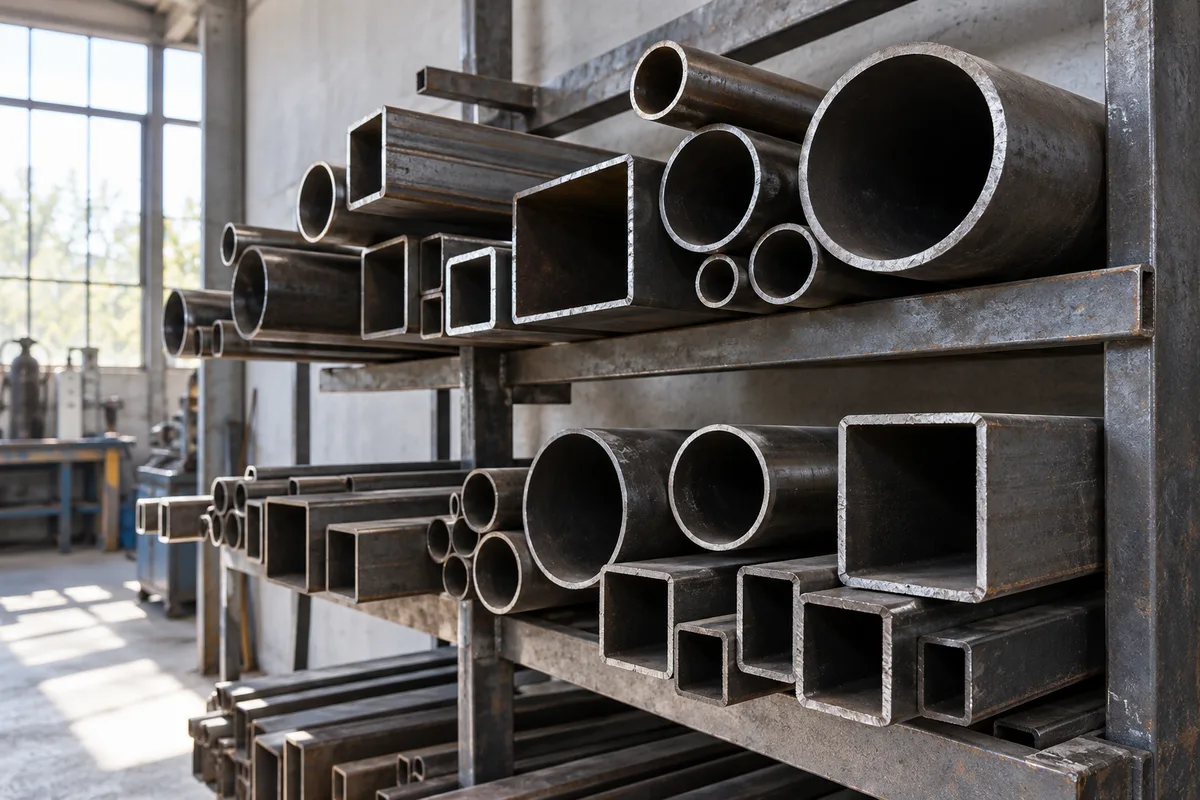
- les tubes de précision, étirés ou calibrés à froid et encadrés par la série de normes NF EN 10305, offrent des dimensions régulières qui se courbent proprement ;
- les tubes de construction vendus pour la serrurerie conviennent aux rayons généreux ; placez leur ligne de jonction longitudinale sur le flanc du cintre, jamais côté extérieur ;
- les tubes galvanisés acceptent la courbe, mais leur revêtement de zinc peut se fendiller sur les rayons serrés.
Préférez un acier doux et des tubes d’un même lot pour une même série : leur comportement sera plus homogène.
Le cas du tube carré ou rectangulaire
Comparé au rond, un tube carré se courbe plus difficilement : ses faces planes répartissent mal l’effort. La face intérieure tend à se creuser, les flancs à bomber vers l’extérieur. La même documentation professionnelle conseille un rayon moyen d’environ trois fois la dimension du tube, et une partie droite de trois fois cette dimension entre deux cintres. Il réclame des galets à gorge carrée. Sur un rectangle, courber avec le grand côté dans le plan de la courbe exige nettement plus de force que l’inverse.
Galets, vérin ou rouleuse : choisir la cintreuse selon la courbe
La cintreuse manuelle à galets
Sur une cintreuse manuelle, le tube se bloque contre un galet de forme, un disque creusé d’une gorge au diamètre du tube ; un galet presseur, monté sur un levier, le roule ensuite autour de cette forme. L’outil travaille donc par enroulement et donne un rayon constant, celui du galet. Chaque jeu de galets correspond à un diamètre précis : une gorge trop large laisse le tube s’ovaliser, une gorge trop étroite le marque. Fixez-le sur un établi lourd : l’effort au levier est important. Il reste réservé aux petits diamètres et aux parois modestes.
La cintreuse hydraulique à arbalète
Ici, un vérin pousse une forme centrale entre deux appuis pivotants, écartés selon le diamètre. Sans effort pour l’opérateur, la cintreuse hydraulique à arbalète développe une force considérable et convient aux tubes épais. Sur une paroi mince, la poussée sans maintien latéral écrase vite la section : ce n’est pas l’outil des rampes en tube fin. Les ateliers de métallerie disposent, eux, de cintreuses à enroulement motorisées avec mandrin, capables de rayons serrés sur des parois fines.
La rouleuse à trois galets
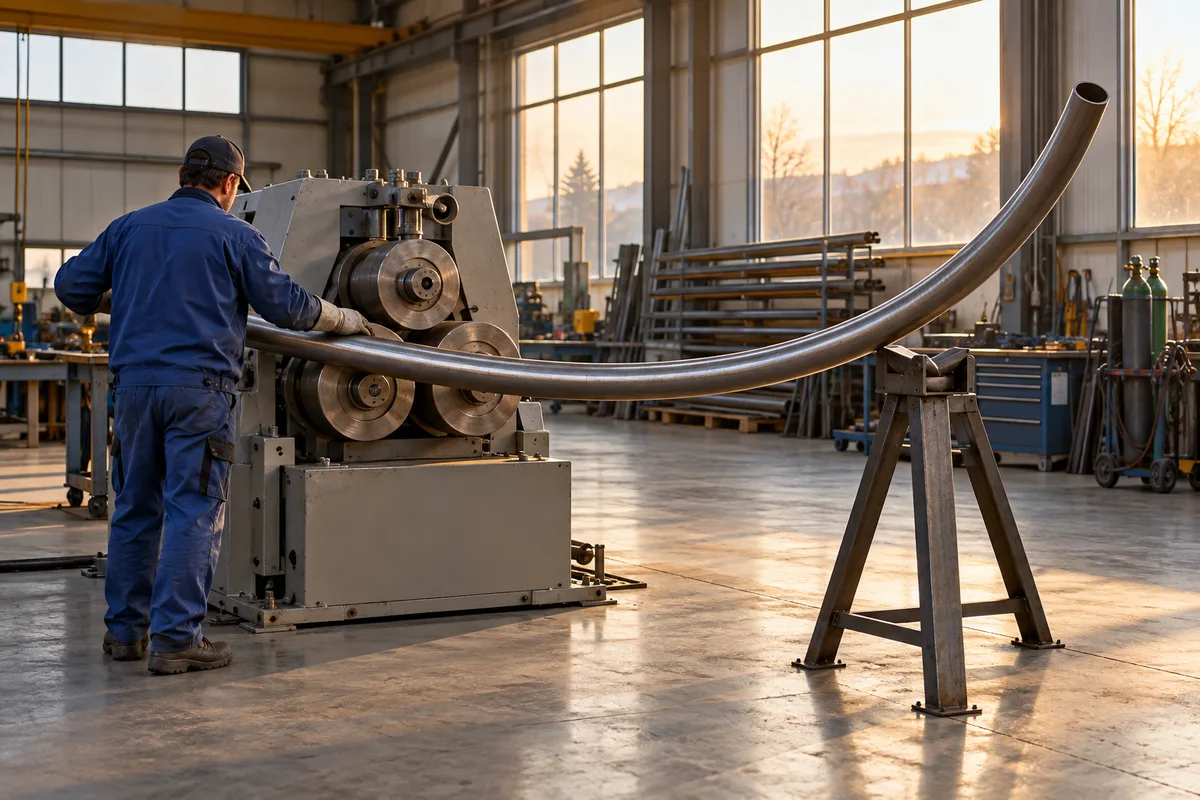
Pour un arc de grand rayon ou un cercle complet, la rouleuse fait passer le tube entre trois galets, en allers et retours. À chaque passe, le galet central se rapproche d’un cran et referme la courbe progressivement. Arceaux de marquise, cintres de verrière, lisses de garde-corps en arc : c’est son domaine. Les extrémités restent droites sur une courte longueur, celle qui sépare deux galets : laissez une surlongueur que vous couperez ensuite.
La cintreuse complète l’équipement de base d’un atelier métal sans le remplacer. Le cintrage à chaud au chalumeau relève d’une autre pratique, que ce guide laisse de côté.
Calculer la longueur développée et tracer le gabarit
Avant de couper, calculez la longueur de tube que consomme chaque courbe. Elle se mesure sur l’axe neutre, qui garde sa longueur : longueur de l’arc = π × rayon × angle ÷ 180. Un coude à 90° de 100 mm de rayon consomme environ 157 mm de tube ; un demi-tour de même rayon, environ 314 mm. Ajoutez les parties droites de votre plan, puis la surlongueur de serrage. La somme donne la longueur de débit.
Le tracé vient ensuite. Repérez au feutre le début de chaque courbe, puis tirez une ligne droite sur toute la longueur du tube. Cette ligne de référence, gardée face à vous à chaque passage, maintient les cintres dans le même plan et évite que le tube ne se vrille entre deux courbes.
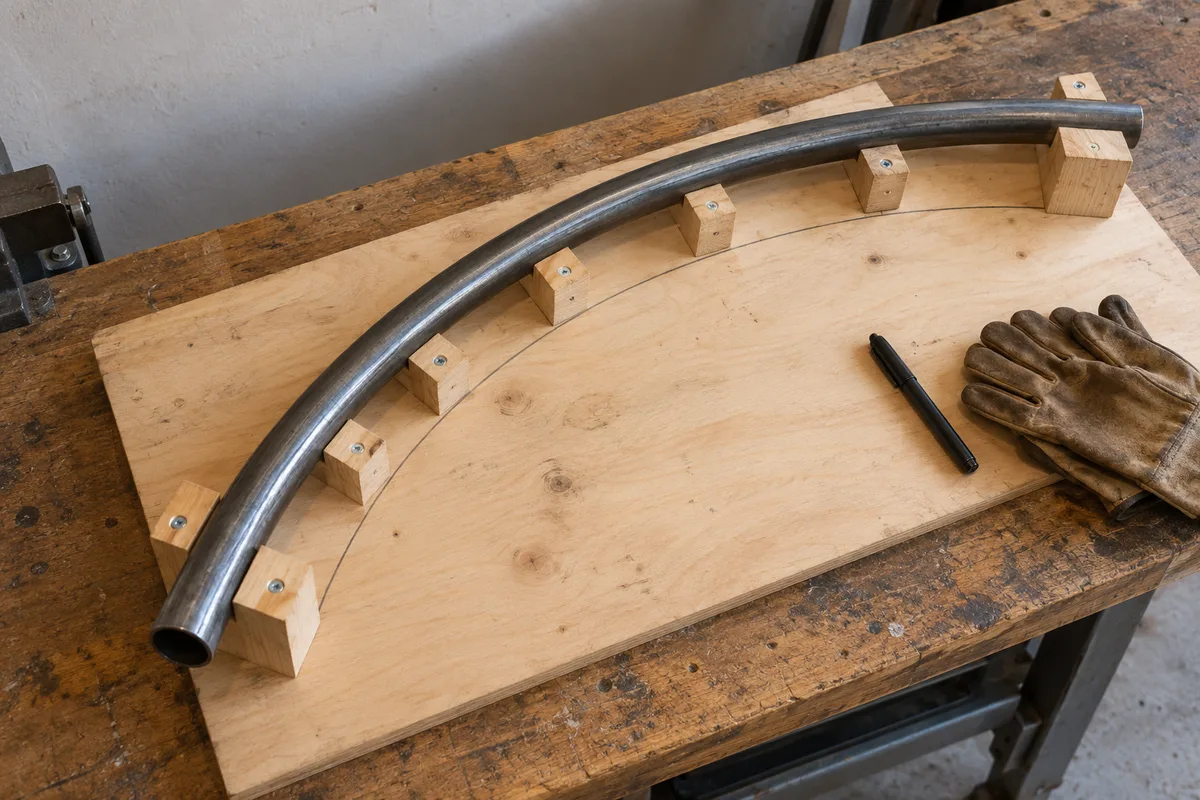
Le gabarit, enfin, sert de juge. Une épure grandeur nature tracée sur un panneau de contreplaqué, ou sur la dalle de l’atelier, porte la forme exacte de l’ouvrage. Quelques taquets vissés le long du tracé reçoivent le tube cintré : vous voyez d’un coup d’œil s’il manque deux degrés ou si la courbe dévie.
La méthode pas à pas à la cintreuse manuelle
Pour une rampe ou un piètement, cintrer un tube suit toujours la même séquence :
- Contrôlez le tube : rectiligne, sans enfoncement, coupé avec sa surlongueur.
- Tracez la ligne de référence et marquez le point où commence la courbe.
- Montez le galet de forme et le galet presseur du bon diamètre, gorges propres et lisses.
- Serrez le tube, repère de départ au point de tangence du galet, ligne de jonction sur le flanc.
- Tirez le levier d’un mouvement lent et continu, sans à-coups ni reprise en cours de courbe.
- Dépassez l’angle visé de quelques degrés pour compenser le retour élastique, valeur mesurée sur une chute.
- Relâchez, présentez la pièce sur le gabarit et corrigez par petites touches.
Gardez vos gants et éloignez les doigts de l’entrée des galets, là où la main se pince. Le premier essai se fait sur une chute, jamais sur le tube définitif.
Sans cintreuse : forme en bois et remplissage au sable
Pour une pièce unique à rayon généreux, une forme maison fait l’affaire : un disque de contreplaqué épais, découpé au rayon intérieur voulu, vissé sur l’établi avec une cale qui bloque le bout du tube. Un tube plus gros enfilé sur l’autre extrémité sert de levier ; tirez progressivement, tube plaqué contre la forme.
Le remplissage rend le cintrage sans cintreuse bien plus sûr. Tassé dans le tube, le sable soutient la section de l’intérieur, à la manière d’un mandrin, et limite l’aplatissement comme les plis. La méthode tient en quatre gestes :
- bouchez une extrémité avec un tampon de bois serré ;
- versez un sable fin et bien sec, en tapotant le tube au maillet pour le tasser ;
- complétez jusqu’au bord, puis bouchez l’autre extrémité aussi fermement ;
- cintrez, retirez les bouchons et videz le sable.
Un tube mal tassé se déforme à hauteur des vides. Autre limite : une paroi fine sur un rayon court dépasse ce qu’encaisse une forme en bois, et les petits coups successifs dans l’étau laissent une courbe à facettes.
Retour élastique, plis, ovalisation : lire un cintre raté
Chaque défaut d’un tube acier cintré désigne sa cause. Voici les plus courants et leur remède :
- Angle plus ouvert que prévu après relâchement : c’est le retour élastique, la part de déformation que l’acier restitue. Allez plus loin, d’une valeur relevée sur chute.
- Section aplatie en ovale : gorge trop large, rayon trop serré ou paroi sans soutien. Changez de galets, remplissez de sable ou ouvrez le rayon.
- Plis à l’intérieur de la courbe : paroi trop mince pour le rayon, ou tube qui glisse dans la mâchoire. Serrez mieux, soutenez l’intérieur, élargissez la courbe.
- Paroi marquée ou fendue à l’extérieur : rayon trop court, ligne de jonction mal placée ou acier trop dur.
- Tube écrasé juste à la sortie de la mâchoire : partie droite de serrage trop courte.
- Courbes qui ne tombent pas dans le même plan : ligne de référence oubliée ou tube tourné entre deux passes.
Le retour élastique varie avec la nuance, l’épaisseur et le rayon : plus la courbe est large, plus l’acier revient. D’où l’essai préalable sur une chute du même lot.
Du tube cintré à l’ouvrage fini
Une courbe bien menée donne des ouvrages plus fluides qu’un assemblage d’angles droits. Quelques usages typiques de l’atelier :
- une main courante d’escalier continue, dont les coudes cintrés franchissent les paliers sans rupture sous la main ;
- les piètements en luge ou en arceau d’un mobilier en métal sur mesure ;
- les arceaux d’une tonnelle, d’un support de plantes grimpantes ou d’un porte-vélos.
Certaines courbes dépassent l’outillage d’un particulier. Le limon d’un escalier hélicoïdal en métal suit une hélice à rayon constant sur toute sa hauteur : un travail de machine que vous confierez à un atelier équipé.
Reste la protection. Un tube brut rouille dès la première humidité, et un zinc fendillé à l’extrados laisse entrer l’eau : choisissez le traitement anticorrosion adapté à votre pièce avant la pose.
Prochaine étape : courbez une chute de votre lot à 90°, relevez l’écart après relâchement et notez-le sur la cintreuse. Votre premier tube définitif tombera juste.